

 English
 中文简体
 русский

За последнее десятилетие индустрия производства блоков AAC пережила значительный рост, при этом производители постоянно ищут способы повышения эффективности и качества продукции. Оптимизированный Линия по производству блоков AAC Речь идет не просто об увеличении объемов производства — это требует стратегического подхода, который уравновешивает множество операционных факторов. В этом подробном руководстве рассматриваются практические методики повышения производительности вашей производственной линии, снижения эксплуатационных затрат и поддержания стабильных стандартов качества.
Понимание основ производства блоков AAC
Блоки из автоклавного газобетона представляют собой значительный прогресс в области строительных материалов. Производственный процесс включает этапы точного смешивания, формования, резки и автоклавирования, которые должны работать идеально синхронно.
Основные этапы производства
Каждый автоматическая линия по производству блоков AAC проходит несколько взаимосвязанных этапов. Фаза подготовки сырья включает в себя смешивание цемента, извести, кварцевого песка, алюминиевой пудры и воды в точных пропорциях. Любое отклонение в соотношении материалов напрямую влияет на прочность на сжатие и плотность конечного продукта.
На этапе смешивания в суспензию вводится контролируемый воздух посредством химической реакции с алюминиевым порошком. Это создает миллионы крошечных воздушных карманов, которые придают AAC его легкие, но прочные характеристики. После смешивания материал поступает на формовочные станции, где он поднимается и расширяется, а затем разрезается на блоки стандартного размера.
Процесс автоклавирования представляет собой наиболее ответственный этап, на котором блоки подвергаются воздействию высокого давления и пара для ускорения отверждения. Обычно это происходит при температуре от 180 до 195 градусов Цельсия в течение 8-12 часов, в зависимости от желаемого уровня прочности.
Ключевые стратегии оптимизации для максимальной доходности
Управление качеством сырья
Основа оптимального производства начинается со строгого контроля качества материалов. Цемент должен соответствовать международным стандартам по крупности и консистенции. Кварцевый песок требует тщательного просеивания для поддержания распределения частиц по размерам в определенных пределах, обычно от 75 до 150 микрометров.
Установление отношений с надежными поставщиками обеспечивает стабильность. Многие производители внедряют протоколы тестирования партий материалов, анализируя образцы перед каждым производственным циклом. Такой упреждающий подход предотвращает осложнения на последующих этапах производства, которые могут поставить под угрозу качество конечного продукта или потребовать остановки производственной линии.
Точный расчет и дозирование смеси
Химический состав ААС напрямую влияет на его свойства. В современных производственных системах используется автоматизированное дозирующее оборудование, которое измеряет каждый компонент с точностью плюс-минус 0,5 процента. Такая точность исключает человеческие ошибки и обеспечивает воспроизводимость результатов для всех производственных партий.
Содержание воды требует особого внимания, поскольку чрезмерная влажность влияет на время отверждения и конечную плотность, а недостаток воды ухудшает химические реакции, необходимые для набора прочности. Многие современные системы оснащены датчиками влажности и температуры, которые автоматически регулируют добавление воды в зависимости от условий окружающей среды.
Обслуживание и калибровка оборудования
Оборудование производственной линии постоянно изнашивается из-за повторяющихся операций. Внедрение структурированного графика технического обслуживания предотвращает непредвиденные поломки, которые нарушают производственный процесс. Регулярная проверка натяжения режущей проволоки, выравнивания пресс-форм и конвейерных систем обеспечивает постоянство размеров блоков и сокращение отходов.
Калибровка измерительного и смесительного оборудования должна проводиться через установленные промежутки времени, обычно еженедельно или в соответствии с рекомендациями производителя. Тензодатчики в системах взвешивания могут со временем смещаться, влияя на пропорции материала. Термометры и манометры в автоклавах требуют периодической проверки на соответствие сертифицированным стандартам.
Оптимизация технологического процесса
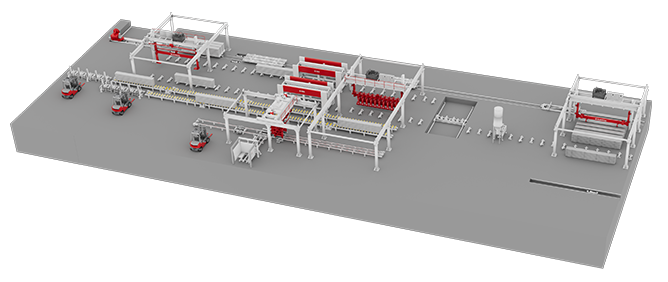
Планировка вашего завода по производству газобетонных блоков напрямую влияет на эффективность производства. Материал должен проходить в логической последовательности от получения до отгрузки, сводя к минимуму ненужную транспортировку и обработку. Производственные предприятия, располагающие оборудование в линейном порядке, испытывают меньше узких мест по сравнению с разрозненными планировками.
Выявление потенциальных точек скопления, таких как ограниченная емкость складских помещений между этапами производства или недостаточное пространство для охлаждения после автоклавирования, позволяет добиться стратегических улучшений. Некоторые производители расширяют промежуточные складские помещения или модифицируют конвейерные ленты для увеличения пропускной способности.
Технические улучшения и лучшие практики
Системы автоматизации и управления
Современное производство блоков газобетона значительно выигрывает от автоматизированных систем мониторинга и управления. Программируемые логические контроллеры (ПЛК) управляют соотношениями смешивания, циклами нагрева и потоком материала с минимальным вмешательством человека. Эти системы уменьшают изменчивость и быстрее реагируют на отклонения в процессе, чем ручные операции.
Передовые предприятия внедряют датчики промышленного Интернета вещей (IoT) на всей производственной линии. Эти устройства постоянно контролируют температуру, давление, влажность и консистенцию материала, передавая данные на централизованные панели управления. Операторы могут выявлять возникающие проблемы до того, как они повлияют на качество продукции, что позволяет проводить превентивные корректировки, а не реактивные исправления.
Повышение энергоэффективности
На этапе автоклавирования потребляется наибольшая часть энергии при производстве газобетона. Улучшение изоляции автоклава снижает потери тепла в процессе отверждения, что напрямую снижает потребность в энергии. На многих предприятиях были установлены современные автоклавы с улучшенными изоляционными материалами и более эффективными системами распределения пара.
Некоторые производители внедрили системы рекуперации отходящего тепла, которые улавливают пар, выходящий из автоклавов, и перенаправляют его для предварительного нагрева поступающего шлама или обогрева объекта. Такой подход может снизить общее потребление энергии на 10–15 процентов при сохранении качества продукции.
Системы рециркуляции воды
При производстве газобетона образуются сточные воды, содержащие мелкие частицы кремнезема и другие остатки. Вместо того, чтобы обрабатывать и утилизировать эту воду, прогрессивные производители установили системы рециркуляции. Эти системы фильтруют сточные воды и повторно вводят их в производственный процесс, одновременно сокращая потребление пресной воды и затраты на ее утилизацию.
Внедрение замкнутых систем водоснабжения также улучшает соблюдение экологических требований и снижает общий углеродный след от деятельности. Предприятия в регионах с дефицитом воды сообщили о значительной экономии средств благодаря этим инвестициям.
Улучшение контроля качества
Установление надежных протоколов контроля качества обеспечивает стабильную производительность продукции и удовлетворенность клиентов. Случайный отбор проб должен осуществляться на нескольких этапах производства, при этом испытания должны охватывать прочность на сжатие, плотность, теплопроводность и точность размеров.
Многие производители используют диаграммы статистического контроля процессов (SPC) для отслеживания показателей качества с течением времени. Эти визуальные инструменты быстро выявляют тенденции, которые могут указывать на возникающие проблемы, позволяя техническим специалистам вносить коррективы до того, как будут произведены партии, не соответствующие спецификациям.
Стратегический проект компоновки завода по производству газобетонных блоков
Эффективная планировка завода напрямую влияет на производительность, безопасность труда и качество продукции. Несколько принципов компоновки доказали свою эффективность на успешных производственных предприятиях.
Линейный производственный поток
Наиболее рациональные схемы расположения оборудования располагаются в линейной последовательности, соответствующей порядку производственного процесса. Это сводит к минимуму обработку материалов, сокращает время транспортировки и упрощает управление запасами. Рабочие знакомятся со своими конкретными станциями, что повышает эффективность и уменьшает количество ошибок.
Вопросы распределения пространства
- Помещения для хранения сырья должны вмещать не менее трех дней производственных запасов во избежание перебоев в производстве.
- Зоны смешивания и аэрации требуют достаточного пространства для работы оборудования и доступа для обслуживания.
- В зонах формовки и резки должны быть обеспечены свободные пути для перемещения оборудования и аварийного выхода.
- Расположение автоклава должно обеспечивать удобную загрузку и выгрузку блоков без заторов.
- При хранении готовой продукции следует разделять блоки по спецификации во избежание смешивания разных марок.
Интеграция вспомогательной системы
Помимо основного производственного оборудования, успешные планировки предприятий стратегически интегрируют вспомогательные системы. Подсобные помещения, в которых расположены компрессоры, котлы и системы управления, должны быть расположены так, чтобы обеспечить легкий доступ ко всем производственным помещениям. Погрузочные доки должны совпадать со складами готовой продукции, чтобы упростить операции по доставке.
| Элемент макета | Оптимальное позиционирование | Влияние на эффективность |
|---|---|---|
| Хранение материалов | Рядом с приемной зоной, перед смесителем | Сокращает время загрузки на 20-30% |
| Смесительное оборудование | Центральное расположение с прямой подачей на формовку | Минимизирует транспортировку навоза |
| Размещение в автоклаве | Создан для сбалансированного производственного потока | Предотвращает узкие места в восходящем направлении |
| Инспекционная станция | Между автоклавом и хранилищем | Выявляет дефекты перед упаковкой |
| Погрузочная платформа | Совмещено с зоной хранения продуктов | Уменьшает управляемость на 25-40% |

Решение общих производственных проблем
Управление согласованностью пакетов
Достижение стабильных результатов для всех производственных партий требует внимания к множеству переменных. Колебания температуры между сезонами влияют на реакции гидратации и время отверждения. Многие предприятия решают эту проблему, устанавливая средства контроля окружающей среды, которые поддерживают стабильные условия окружающей среды круглый год.
Разнообразие материалов также влияет на последовательность. Установление строгих спецификаций поставщика материалов и проведение испытаний партий перед производством гарантирует, что исходные материалы остаются в пределах приемлемых параметров. Некоторые производители ведут записи испытаний материалов на протяжении многих лет, чтобы выявить сезонные закономерности и предвидеть корректировки.
Сокращение времени простоя производства
Незапланированные отказы оборудования нарушают производственные графики и влекут за собой дорогостоящие расходы. Внедрение программ профилактического обслуживания позволяет устранить потенциальные проблемы до того, как возникнут сбои. Отслеживание истории оборудования, включая записи о ремонте и графики замены компонентов, позволяет осуществлять упреждающее планирование.
Наличие запасных частей для критически важных компонентов, таких как режущая проволока, гидравлические уплотнения и клапаны автоклавов, позволяет быстро ремонтировать оборудование в случае возникновения проблем. Инвестиции в запасы запасных частей обычно окупаются за счет сокращения затрат на простои в течение нескольких месяцев.
Стратегии минимизации отходов
Отходы производства снижают урожайность и увеличивают затраты. Операции резки генерируют самый большой поток отходов, поскольку материал удаляется для достижения точных размеров блоков. Оптимизация схем резки с помощью компьютерного проектирования может сократить количество отходов на 5–10 процентов.
Сломанные или поврежденные блоки, обнаруженные при проверке качества, представляют собой еще один источник отходов. Внедрение процедур защитного обращения и улучшение обучения на рабочем месте снижает уровень поломок. Некоторые предприятия сообщили о сокращении количества отходов, связанных с ущербом, на 15–20 процентов за счет улучшения методов обращения с материалами.
Измерение и мониторинг производственных показателей
Ключевые показатели эффективности
Успешные производители газобетона отслеживают конкретные показатели, которые показывают состояние и эффективность производственной линии. Общая эффективность оборудования (OEE) объединяет три фактора: доступность (процент времени, в течение которого оборудование находится в рабочем состоянии), производительность (фактическая производительность по сравнению с теоретическим максимумом) и качество (процент бездефектной продукции).
Типичная цель для зрелых производственных предприятий — 85 процентов OEE, а операции мирового класса достигают 90 процентов или выше. Отслеживание OEE позволяет определить, какой фактор — доступность, производительность или качество — требует улучшения.
Показатели пропускной способности и емкости
- Ежедневный объем добычи в кубических метрах или количестве блоков
- Среднее время цикла от сырья до готовой продукции
- Коэффициент использования оборудования в процентах от доступного рабочего времени
- Стоимость производства за кубометр, включая рабочую силу и материалы.
- Уровень дефектов в процентах от общего объема выпуска
Показатели обеспечения качества
Помимо уровня дефектов, производители должны отслеживать результаты прочности на сжатие, изменения плотности и точность размеров. Установление контрольных пределов — обычно три стандартных отклонения от среднего значения — помогает определить, когда процессы выходят за пределы спецификации.
Регулярное тестирование продуктов, возвращаемых клиентами, дает ценную информацию о реальной производительности. Анализ видов отказов и основных причин позволяет корректировать производственные параметры или проектные спецификации.
Дорожная карта реализации оптимизации
Этап первый: оценка и планирование
Начните с проведения тщательного аудита текущих операций. Документируйте существующие спецификации оборудования, графики производства, показатели качества и методы технического обслуживания. Определите наиболее существенные узкие места, ограничивающие пропускную способность или качество. Эта базовая оценка позволяет измерить влияние улучшений.
Взаимодействуйте с производственным персоналом во время оценочных мероприятий. Операторы и специалисты по техническому обслуживанию обладают ценной информацией о хронических проблемах и потенциальных решениях. Многие успешные инициативы по оптимизации возникли на основе наблюдений работников, работающих непосредственно на передовой.
Этап второй: определение приоритетов
Проанализируйте результаты оценки, чтобы расставить приоритеты улучшений с учетом потенциального воздействия и стоимости реализации. Быстрые результаты – улучшения, достижимые с минимальными инвестициями и короткими сроками реализации – должны быть достигнуты как можно раньше. Это создает импульс и демонстрирует приверженность инициативам по оптимизации.
Высокоэффективные улучшения, требующие значительных капиталовложений, следует планировать систематически, возможно, поэтапно в течение нескольких лет, чтобы распределить затраты и сбои в работе.
Этап третий: внедрение и тестирование
Начните с пилотного внедрения в ограниченном масштабе производства. Тестирование изменений в контролируемой среде снижает риск широкомасштабных сбоев, если корректировки окажутся неудачными. Документируйте все изменения, включая сроки, используемые материалы и их влияние на производительность.
Постепенно переходите к полномасштабному производству, как только результаты пилотного проекта подтвердят эффективность. Внимательно следите за процессом первоначального полномасштабного развертывания, сохраняя возможность вернуться к предыдущим методам в случае возникновения непредвиденных проблем.
Этап четвертый: Мониторинг и постоянное улучшение
Установите протоколы постоянного мониторинга, чтобы убедиться, что улучшения приносят устойчивые выгоды. Некоторые модификации со временем теряют эффективность по мере износа оборудования или изменения условий эксплуатации. Регулярный анализ показателей производительности обеспечивает своевременное выявление и реагирование на возникающие проблемы.
Создайте культуру постоянного совершенствования, при которой сотрудники регулярно делятся наблюдениями и предложениями. Многие успешные производственные предприятия проводят ежемесячные или ежеквартальные обзорные совещания, на которых команды оценивают производительность по сравнению с целевыми показателями и определяют следующие возможности улучшения.
Новые технологии в производстве газобетона
Искусственный интеллект и прогнозное обслуживание
Передовые производственные предприятия все чаще используют алгоритмы машинного обучения, которые анализируют данные о производительности оборудования для прогнозирования потребностей в техническом обслуживании. Эти системы изучают закономерности, указывающие на деградацию оборудования, что позволяет планировать техническое обслуживание до возникновения сбоев. Внедрение профилактического обслуживания может сократить время незапланированных простоев на 30–50 процентов.
Расширенный мониторинг процессов
Системы мониторинга процессов в режиме реального времени собирают сотни точек данных на протяжении всего производства, позволяя мгновенно выявлять отклонения от оптимальных параметров. Системы искусственного интеллекта могут автоматически рекомендовать корректирующие корректировки, сокращая задержки в принятии решений человеком и повышая согласованность.
Усовершенствованные технологии автоклавирования
Автоклавы нового поколения оснащены более точным контролем температуры и давления, что позволяет сократить время цикла отверждения, сохраняя или улучшая качество продукции. В некоторых передовых конструкциях используется многозонный нагрев, который может сократить время отверждения на 15–20 процентов, напрямую увеличивая ежедневную производственную мощность.
Технология цифрового двойника
Технология цифровых двойников создает виртуальные копии производственных систем, которые можно использовать для тестирования модификаций и прогнозирования результатов перед внедрением изменений на реальных объектах. Это позволяет инженерам оптимизировать компоновку, выявлять узкие места и виртуально проверять улучшения, снижая риски и затраты на внедрение.
Устойчивое развитие и экологические соображения
Снижение углеродного следа
Производство газобетона по своей сути приводит к более низким выбросам углерода по сравнению с традиционным производством бетона. Однако дальнейшие улучшения остаются возможными. Оптимизация автоклавных циклов снижает потребление энергии, а внедрение возобновляемых источников энергии для работы предприятия снижает зависимость от ископаемого топлива.
На многих объектах установлены солнечные панели для компенсации потребления электроэнергии, что позволяет добиться значительного снижения затрат и одновременно достичь целей устойчивого развития. Некоторые производители добились нулевого уровня выбросов углерода за счет интеграции возобновляемых источников энергии и оптимизации процессов.
Поиск сырья
Выбор местных источников материалов снижает выбросы при транспортировке, связанные с доставкой ингредиентов. Установление отношений с поставщиками, практикующими устойчивые методы добычи, улучшает общее воздействие на окружающую среду. Некоторые производители используют переработанные материалы там, где это возможно, создавая преимущества экономики замкнутого цикла.
Управление потоками отходов
Хотя производственные отходы имеют ценность как переработанный агрегат, минимизация образования отходов остается важной. Внедрение подходов экономики замкнутого цикла, которые улавливают и повторно используют все побочные продукты производства, одновременно снижает воздействие на окружающую среду и эксплуатационные расходы.
Часто задаваемые вопросы
Вопрос 1: Какова типичная окупаемость инвестиций в оптимизацию линии по производству блоков AAC?
Сроки возврата зависят от конкретных реализованных улучшений. Быстрая оптимизация часто окупает инвестиции в течение 6–12 месяцев за счет увеличения пропускной способности и сокращения отходов. Крупные капитальные вложения в модернизацию оборудования обычно полностью окупаются в течение 3–5 лет за счет совокупных преимуществ увеличения мощности, снижения энергопотребления и улучшения качества, что снижает возврат клиентов и затраты на гарантию.
Вопрос 2. Как часто оборудование для производства газобетона должно проходить техническое обслуживание?
Частота технического обслуживания зависит от типа оборудования и интенсивности его эксплуатации. Большинство режущих систем требуют ежемесячной проверки и регулировки, тогда как смесительное оборудование может нуждаться в ежеквартальном ремонте. Автоклавы обычно следуют рекомендованным производителем графикам технического обслуживания, часто ежегодно для комплексного обслуживания. Внедрение мониторинга состояния с помощью датчиков может оптимизировать сроки технического обслуживания, указывая фактическое состояние оборудования, а не полагаясь на временные интервалы.
В3: Каким стандартам качества производства должны соответствовать блоки AAC?
Блоки AAC должны соответствовать требованиям прочности на сжатие, обычно от 3 до 6 мегапаскалей в зависимости от предполагаемого применения. Плотность обычно колеблется от 500 до 750 килограммов на кубический метр. Допуски на размеры обычно допускают отклонения плюс-минус 5 миллиметров по длине и ширине. Международные стандарты и местные строительные нормы и правила определяют точные требования, применимые к вашему региону.
Вопрос 4: Как мелкие производители могут реализовать оптимизацию без крупных капиталовложений?
Малым производителям следует в первую очередь уделять первоочередное внимание недорогим улучшениям, включая оптимизацию процедур обработки материалов, улучшение дисциплины технического обслуживания, внедрение базового мониторинга процессов и проведение обучения персонала эффективным операциям. Многие значительные повышения эффективности являются результатом процедурных изменений, а не инвестиций в оборудование. После оптимизации базовых практик капитальные вложения в автоматизацию или модернизацию оборудования становятся более оправданными.
Вопрос 5: Какова средняя продолжительность цикла производства блоков газобетона от сырья до готовой продукции?
Типичное время цикла составляет от 20 до 30 часов в зависимости от желаемой прочности блока и конструкции объекта. Сюда входит смешивание материала (0,5–1 час), формование и подъем (2–4 часа), резка (1–2 часа) и автоклавирование (8–12 часов). Время хранения и обработки между этапами увеличивает продолжительность. Оптимизация времени цикла требует повышения эффективности на каждом этапе при сохранении стандартов качества.
Вопрос 6: Как температура окружающей среды влияет на производство газобетона и какие корректировки необходимы?
Температура окружающей среды влияет на скорость гидратации, скорость отверждения и свойства конечного продукта. Холодная среда замедляет химические реакции, что требует более длительного времени отверждения или корректировки соотношения материалов. Жаркий и сухой климат ускоряет отверждение, но может привести к неравномерному распределению плотности. Успешные предприятия в экстремальных климатических условиях внедряют средства контроля окружающей среды, такие как отапливаемые или охлаждаемые складские помещения, системы управления влажностью и регулируемые параметры автоклавирования для поддержания стабильных результатов круглый год.
Вопрос 7: Какое обучение должен пройти производственный персонал для поддержки инициатив по оптимизации?
Обучение персонала должно охватывать процедуры эксплуатации оборудования, методы проверки качества, задачи профилактического обслуживания и протоколы безопасности. Перекрёстное обучение операторов на нескольких этапах производства повышает гибкость и снижает влияние прогулов. Надзорный персонал получает пользу от обучения статистическому управлению процессами, методологиям решения проблем и принципам постоянного совершенствования. Инвестиции в развитие персонала обычно окупаются за счет повышения эффективности и уменьшения количества ошибок.
Вопрос 8: Как оптимизация линии по производству блоков AAC влияет на качество и производительность продукции?
Правильно оптимизированные производственные линии обычно улучшают качество продукции за счет более стабильных пропорций материалов, лучшего контроля процесса и улучшенных процедур контроля качества. Оптимизированные предприятия часто сообщают о меньшем изменении прочности на сжатие, лучшей размерной стабильности и улучшенных тепловых свойствах по сравнению с операциями до оптимизации. Повышение качества обычно приводит к повышению удовлетворенности клиентов, снижению доходов и повышению рыночных цен.


